পাতলা-প্রাচীর প্যাকেজিং - দই কাপ, মার্জারিন টব, ডেলি পাত্রে, এবং পাতলা-প্রাচীরযুক্ত ঢাকনা - ইনজেকশন ছাঁচনির্মাণ শিল্পের সবচেয়ে চাহিদাপূর্ণ অংশগুলির একটিকে প্রতিনিধিত্ব করে৷ অংশের প্রাচীরের বেধ সাধারণত 0.25 মিমি থেকে 1.0 মিমি পর্যন্ত হয়, প্রবাহের দৈর্ঘ্য-থেকে-বেধের অনুপাত প্রায়ই 200:1 অতিক্রম করে। চক্রের সময়গুলি সেকেন্ডে পরিমাপ করা হয় (সাধারণত 3-8 সেকেন্ড), এবং বার্ষিক উত্পাদনের পরিমাণ প্রায়ই প্রতি ছাঁচে 10 মিলিয়ন অংশ অতিক্রম করে।
উচ্চ-ক্যাভিটেশন প্যাকেজিং ছাঁচে বিশেষজ্ঞ একজন অভিজ্ঞ ছাঁচ প্রযুক্তিবিদ হিসাবে, আমি দেখেছি কিভাবে পাতলা-প্রাচীর ছাঁচনির্মাণে ছোট নকশার ত্রুটিগুলি বিপর্যয়কর হয়ে উঠতে পারে। 5% এর গেট ভারসাম্যহীনতার অর্থ হতে পারে কিছু গহ্বর অতিরিক্ত প্যাক এবং অন্যগুলি ছোট। 5 ডিগ্রি সেলসিয়াসের একটি শীতল পরিবর্তনের কারণে ওয়ারপেজ হতে পারে যা প্রতি ঘন্টায় 1,000 অংশে অংশগুলিকে অব্যবহারযোগ্য করে তোলে।
এই আরতিcle উচ্চ-পারফরম্যান্সের পাতলা-প্রাচীর প্যাকেজিং ছাঁচের নকশা এবং উত্পাদনের মূল প্রযুক্তিগত দিকগুলির উপর দৃষ্টি নিবদ্ধ করে। আপনি পাতলা-দেয়ালের পাত্র, ঢাকনা বা কাপ ঢালাই করছেন কিনা, এই নীতিগুলি বুঝতে সাহায্য করবেআপনি দ্রুত চক্র, ভাল অংশ গুণমান, এবং দীর্ঘ ছাঁচ জীবন অর্জন.
পাতলা-প্রাচীর ছাঁচনির্মাণ বিষয়গুলি চরম পরিস্থিতিতে ছাঁচে ফেলে: খুব উচ্চ ইনজেকশন চাপ (2,000 বার পর্যন্ত), দ্রুত গরম এবং শীতল চক্র এবং উচ্চ-বেগ গলিত প্রবাহ।
প্রস্তাবিত ছাঁচ স্টিল:
|
স্টেএল গ্রেড |
কঠোরতা |
মূল বৈশিষ্ট্য |
সাধারণ আবেদন |
|
H13 / 1.2344 / SKD61 |
48-52 HRC |
উচ্চ দৃঢ়তা, god তাপ ক্লান্তি প্রতিরোধের |
কোর এবং গহ্বর প্লেট, সাধারণ পাতলা প্রাচীর ছাঁচ |
|
স্টেইনলেস 1.2316 / S136 |
48-52 HRC |
খাদ্য-সংযোগ অ্যাপ্লিকেশনের জন্য জারা প্রতিরোধের |
অ্যাসিডিক বা ভেজা পণ্যের জন্য প্যাকেজিং |
|
DC53 |
58-62 HRC |
উচ্চ ভরা উপকরণ জন্য উচ্চতর পরিধান প্রতিরোধের |
>30% ফিলার সহ উচ্চ-গহ্বর ছাঁচ প্রক্রিয়াকরণ পিপি |
মূল বিবেচনা: অত্যন্ত উচ্চ গহ্বরের জন্য (যেমন, 64 বা 96 গহ্বর), ছাঁচের ভিত্তিটি অবশ্যই উচ্চ-শক্তির ইস্পাত (যেমন, P20 প্রি-কঠিন বা 1.2738) থেকে তৈরি হতে হবে যাতে প্লেটের বিচ্যুতি ছাড়াই ইনজেকশন চাপ সহ্য করা যায়।
হট রানার হল যেকোনো পাতলা-প্রাচীরের প্যাকেজিং ছাঁচের হৃদয়। এটি অবশ্যই নিখুঁত ভারসাম্য, ন্যূনতম চাপ ড্রপ, এবং সুনির্দিষ্ট তাপমাত্রা নিয়ন্ত্রণ সহ প্রতিটি গহ্বরে একযোগে দ্রবীভূত করতে হবে।
সমালোচনামূলক নকশা উপাদান:
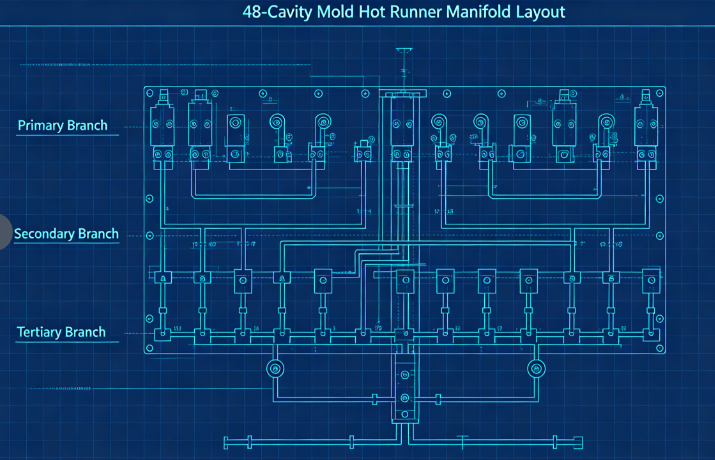
ক) সুষম প্রবাহ চ্যানেল: বহু-গহ্বরের ছাঁচের জন্য (সাধারণত 32, 48, 64, বা 96টি গহ্বর), প্রাকৃতিক ভারসাম্য অপরিহার্য। এর মানে প্রতিটি গহ্বরের প্রবাহের দৈর্ঘ্য ঠিক একই রকম। একটি সাধারণ বিন্যাস একটি প্রাথমিক বহুগুণ, গৌণ বহুগুণ এবং তৃতীয় শাখাগুলি ব্যবহার করে, সবগুলি অভিন্ন মাত্রায় মেশিন করা হয়।
খ) গেটের ধরন এবং অবস্থান: পাতলা-প্রাচীরের পাত্রের জন্য, সবচেয়ে সাধারণ গেটের ধরনগুলি হল: প্রান্ত গেট (একটি সোজা সাইডওয়াল সহ অংশগুলির জন্য) ভালভ গেট (ডায়াফ্রাম বা নীচের দিকে সরাসরি গেট করার জন্য) সাবমেরিন গেটগুলি (গেটের ভেস্টিজ ছাড়াই পরিষ্কার অংশ বন্ধ করার জন্য) গেটটি অবশ্যই সঠিকভাবে মাপ করা উচিত এবং খুব কম গরম করা; খুব বড়, এবং গেট ভেস্টিজ অগ্রহণযোগ্য হয়ে ওঠে। পাতলা-ওয়াল কাপের জন্য সাধারণ গেটের মাত্রা 0.8 মিমি থেকে 1.5 মিমি ব্যাস পর্যন্ত।
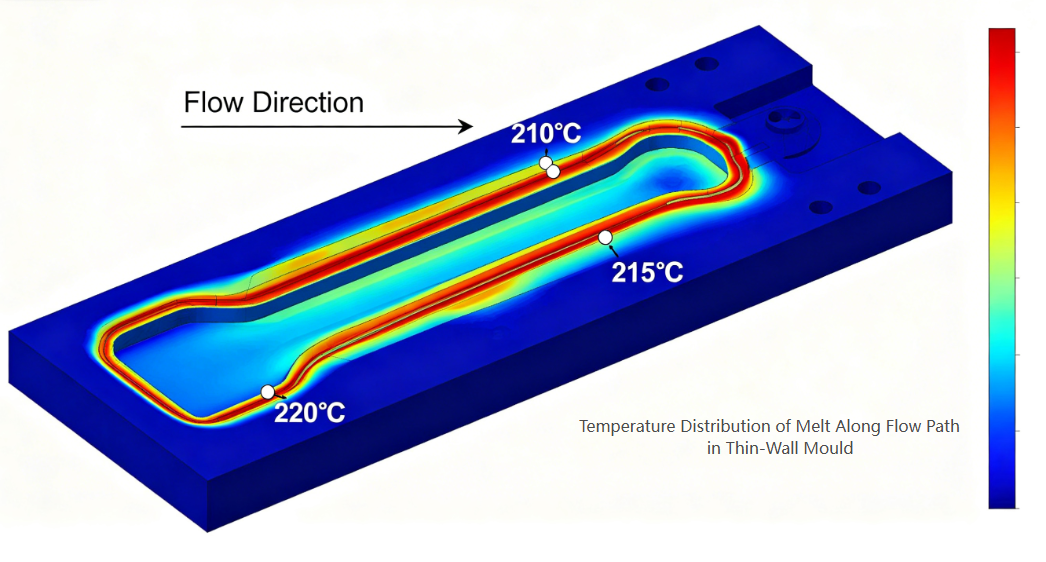
গ) তাপীয় ভারসাম্য: প্রতিটি অগ্রভাগের স্বাধীন তাপমাত্রা নিয়ন্ত্রণ থাকতে হবে। হট স্পট বা ঠান্ডা স্লাগ এড়াতে ম্যানিফোল্ড চ্যানেলগুলিকে সমানভাবে গরম করা উচিত (দ্বৈত-জোন বা তিন-জোন হিটার ব্যবহার করে)।
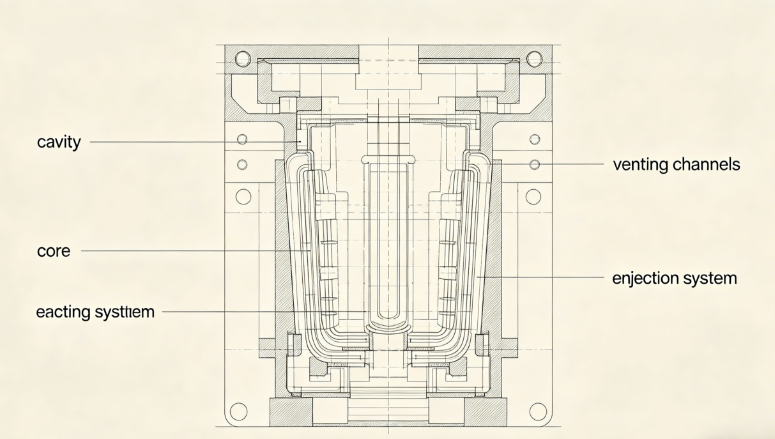
প্রাচীরের সুসংগত বেধ অর্জনের জন্য পাতলা-প্রাচীরের অংশগুলির জন্য অত্যন্ত সুনির্দিষ্ট গহ্বর এবং মূল মাত্রা প্রয়োজন।
মূল বিবেচনা:
ক) দেয়ালের বেধ বন্টন: ±0.02 মিমি এর মধ্যে দেয়ালের বেধ সমান রাখুন। বেধের বৈচিত্র ডিফারেনশিয়াল কুলিং এবং ওয়ারপেজ তৈরি করে। ইস্পাত কাটার আগে নকশাটি অপ্টিমাইজ করতে ছাঁচ প্রবাহ বিশ্লেষণ ব্যবহার করুন।
খ) ভেন্টিং: পাতলা-প্রাচীর ছাঁচনির্মাণ উচ্চ-গতির ইনজেকশন ব্যবহার করে (প্রায়শই 200-500 মিমি/সেকেন্ড)। গহ্বরে আটকে থাকা বায়ু অবিলম্বে পালাতে হবে। প্রস্তাবিত ভেন্ট গভীরতা: PS বা PET-এর জন্য PP0.01–0.02mm এর জন্য 0.02–0.03mm
ভেন্টগুলি ভরাট করার জন্য শেষ বিন্দুতে স্থাপন করা উচিত, বিভাজন লাইন বরাবর এবং ইজেক্টর পিনের চারপাশে। অপর্যাপ্ত খসড়া স্ক্র্যাচিং, ভ্যাকুয়াম লক এবং ইজেকশন সমস্যার দিকে পরিচালিত করে।
ঘ) সারফেস ফিনিস: পরিষ্কার বা চকচকে অংশগুলির জন্য গহ্বরের পৃষ্ঠগুলির জন্য SPI A-1 (মিরর) ফিনিস প্রয়োজন; অস্বচ্ছ দুগ্ধ পাত্রের জন্য, SPI B-1 (600 grit) যথেষ্ট।
পাতলা-প্রাচীরের ছাঁচনির্মাণে ঠাণ্ডা চক্রের সময়কে প্রাধান্য দেয়—সাধারণত মোট চক্রের 60-80% জন্য দায়ী। দক্ষ কুলিং উচ্চ উত্পাদনশীলতার চাবিকাঠি।
নকশা নীতি:
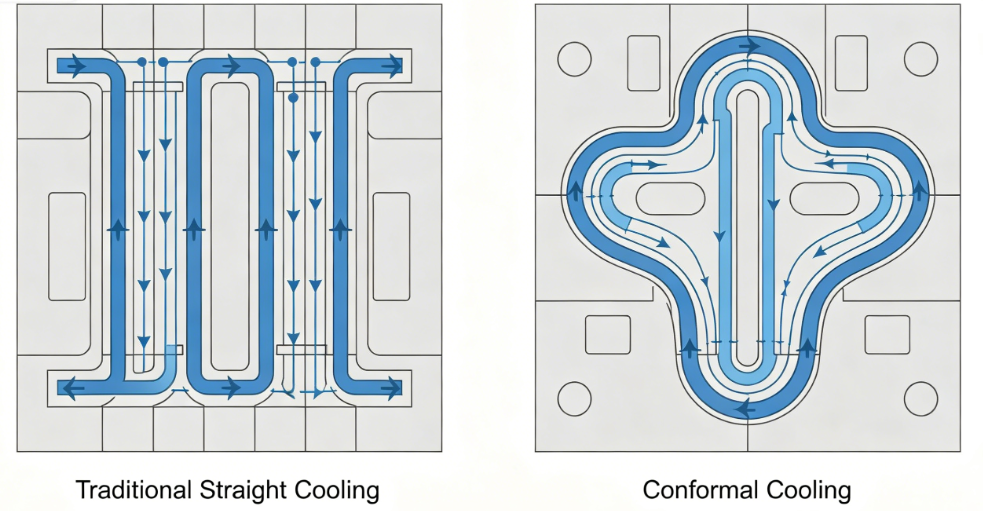
ক) কনফর্মাল কুলিং: প্রথাগত স্ট্রেইট-ড্রিল্ড কুলিং চ্যানেলগুলি প্রায়ই গহ্বরের পৃষ্ঠ থেকে অনেক দূরে থাকে। কনফর্মাল কুলিং চ্যানেলগুলি - অংশের কনট্যুর অনুসরণ করে - শীতল করার সময় 30-50% কমাতে পারে। এগুলি সাধারণত 3D প্রিন্টিং বা বাঁকা চ্যানেলগুলির সাথে সন্নিবেশের CNC মেশিনিং ব্যবহার করে তৈরি করা হয়।
খ) কুলিং চ্যানেল প্যারামিটার:
গ) উচ্চ-দক্ষতা শীতল: যেখানে স্থান সীমিত সেখানে বুদবুদ বা ব্যাফেলস ব্যবহার করুন। লম্বা কোরের জন্য, সর্পিল কুলিং সন্নিবেশ বা তাপ পাইপ ইনস্টল করুন।
d) কুলিং সার্কিট বিচ্ছেদ: গহ্বর এবং কোর প্লেটগুলির জন্য স্বাধীন সার্কিটগুলি বিভিন্ন প্রবাহের হার এবং তাপমাত্রাকে অংশ রিলিজকে অপ্টিমাইজ করতে এবং ওয়ারপেজকে ছোট করার অনুমতি দেয়।
পাতলা-প্রাচীরের অংশগুলি কঠোরতা কম এবং ইজেকশনের সময় সহজেই বিকৃত হতে পারে। ইজেকশন সিস্টেম মৃদু কিন্তু নির্ভরযোগ্য হতে হবে।
ডিজাইন সুপারিশ:
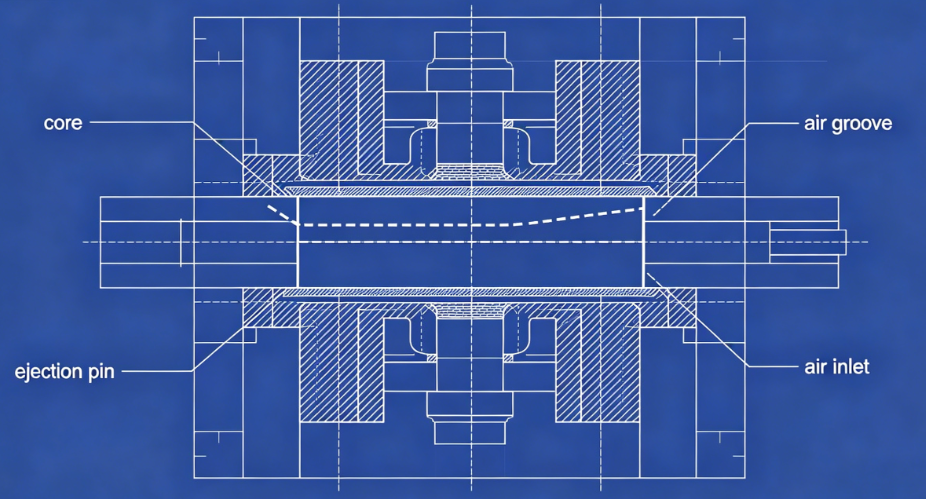
ক) বায়ু নির্গমন: অনেক পাতলা-প্রাচীরের পাত্রের জন্য (বিশেষ করে কাপ), বায়ু-সহায়ক ইজেকশন আদর্শ। সংকুচিত বায়ু (2-4 বার) কোর এবং অংশের মধ্যে মাইক্রো-গ্রুভ বা ছিদ্রযুক্ত সন্নিবেশের মাধ্যমে প্রবর্তন করা হয়, অংশটিকে কোর থেকে ভাসিয়ে দেয়।
খ) স্ট্রিপার প্লেট: আন্ডারকাট বা গভীর সাইডওয়াল সহ অংশগুলির জন্য, একটি যান্ত্রিক স্ট্রিপার প্লেট পুরো অংশের ঘের জুড়ে এমনকি ইজেকশন বল প্রদান করে।
গ) ইজেক্টর পিন: যখন পিনগুলি অনিবার্য হয়, তখন পাঁজর বা লুকানো পৃষ্ঠগুলিতে রাখা অনেকগুলি ছোট-ব্যাসের পিন (2-3 মিমি) ব্যবহার করুন। বড় পিনগুলি এড়িয়ে চলুন যা দৃশ্যমান চিহ্ন রেখে যায়।
d) সময়: বিকৃতি এড়াতে অংশটি পর্যাপ্ত পরিমাণে ঠান্ডা হওয়ার পরেই ইজেকশন সিকোয়েন্স শুরু করা উচিত। ছাঁচ খোলার পরে একটি ছোট শীতল বিলম্ব ব্যবহার করুন।
এমনকি সেরা ছাঁচ সঠিক প্রক্রিয়া সেটিংস ছাড়া ভাল অংশ উত্পাদন করতে পারে না। পাতলা-প্রাচীর ছাঁচনির্মাণের জন্য মূল পরামিতি:
|
প্যারামিটার |
সাধারণ পরিসর |
নোট |
|
ইনজেকশন গতি |
200-500 মিমি/সেকেন্ড |
ফ্রিজ-অফের আগে উচ্চ গতি পাতলা বিভাগগুলি পূরণ করে |
|
ইনজেকশন চাপ |
1,200-2,000 বার |
প্রবাহ প্রতিরোধের পরাস্ত প্রয়োজন |
|
গলিত তাপমাত্রা |
190–240°C (PP), 230-280°C (PS) |
সান্দ্রতা জন্য অপ্টিমাইজ করুন |
|
ছাঁচের তাপমাত্রা |
10-25°C (ঠান্ডা রানার) বা 30-60°C (গরম রানার) |
সুষম কুলিং |
|
পিঠের চাপ |
5-15 বার |
প্লাস্টিকেশন সঙ্গতি জন্য |
|
খুঁত |
ছাঁচ-সম্পর্কিত কারণ |
সমাধান |
|
ছোট শট |
অপর্যাপ্ত venting বা undersized গেট |
প্রবাহের শেষ পয়েন্টে ভেন্ট যোগ করুন; গেট বড় করা |
|
ওয়ারপেজ |
অসম কুলিং বা ভারসাম্যহীন ভরাট |
শীতল অভিন্নতা উন্নত; ব্যালেন্স রানার্স |
|
ডোবার চিহ্ন |
দুর্বল গেটের অবস্থান বা অপর্যাপ্ত প্যাকিং |
পুরু বিভাগে গেট স্থানান্তর; প্যাকিং সময় যোগ করুন |
|
গেটের ভেস্টিজ খুব বেশি |
গেটের নকশা অনুপযুক্ত |
ভালভ গেট বা সাবমেরিন গেটে স্যুইচ করুন |
|
কোর উপর স্টিকিং |
অপর্যাপ্ত খসড়া বা এয়ার ইজেকশন ব্যর্থতা |
খসড়া বৃদ্ধি; পরিষ্কার বায়ু খাঁজ |
|
পোড়া দাগ |
অপর্যাপ্ত বায়ুচলাচল |
উপাদান সীমার মধ্যে ভেন্ট গভীর |
গhallenge: একজন গ্রাহকের 150ml দই কাপের জন্য একটি 48-গহ্বরের ছাঁচ প্রয়োজন (PP, 0.45mm প্রাচীর পুরুত্ব, 4-সেকেন্ড চক্র, বার্ষিকচাহিদা 20 মিলিয়ন অংশ)।
গৃহীত পদক্ষেপ:
ফলাফল:
পাতলা-প্রাচীর প্যাকেজিং ছাঁচ প্রযুক্তি ইনজেকশন ছাঁচ প্রকৌশলের শিখর প্রতিনিধিত্ব করে। উচ্চ ক্যাভিটেশন, সাব-সেকেন্ড সাইকেল এবং জিরো-ডিফেক্ট উৎপাদনের চাহিদা ছাঁচ ডিজাইনের প্রতিটি দিককে তার সীমাতে ঠেলে দেয়। সফল পাতলা প্রাচীর ছাঁচ প্রয়োজন:
গহ্বর/কোর মেশিনিং এর যথার্থতা (±0.01 মিমি)
Bগরম রানার ফ্লো চ্যানেলে সামঞ্জস্য
কনফর্মাল কুলিংয়ে দক্ষতা
ইজেকশন সিস্টেমে নির্ভরযোগ্যতা
বস্তুগত আচরণ এবং প্রক্রিয়া গতিবিদ্যা বোঝা
Fবা ছাঁচ নির্মাতারা উন্নত ডিজাইনের সরঞ্জাম এবং নির্ভুল উত্পাদনে বিনিয়োগ করতে ইচ্ছুক, পাতলা-প্রাচীর প্যাকেজিং সেক্টর প্রচুর সুযোগ দেয় - প্রযুক্তিগত চ্যালেঞ্জ এবং ব্যবসার বৃদ্ধি উভয় ক্ষেত্রেই।
ফোন: +86-18957424655
মুঠোফোন: +86-18957424655
ইমেইল: sale@taizhoumold.com
ঠিকানা:No.18 Shangxian Road, Beicheng Industrial Zone, Huangyan District Taizhou City, Zhejiang Province, China
কপিরাইট © 2025 Taizhou Huangyan K-Show Plastic Mold Co., Ltd. সর্বস্বত্ব সংরক্ষিত৷