আমাদের অনুসরণ করো:

খবর
পণ্য

ইনজেকশন ছাঁচনির্মাণের ত্রুটি এবং ছাঁচের মধ্যে সম্পর্ক

ভূমিকা

        ইনজেকশন ছাঁচনির্মাণ ত্রুটিগুলি প্রায়ই হতাশাজনক। যখন একটি অংশ সিঙ্ক, ওয়ারপেজ, পোড়া চিহ্ন বা ছোট শট সহ বেরিয়ে আসে, তখন অনেক উত্পাদন পরিচালকের প্রথম প্রতিক্রিয়া হল মেশিনের পরামিতিগুলি সামঞ্জস্য করা — তাপমাত্রা, চাপ, ইনজেকশনের গতি বা শীতল করার সময়। যদিও এই সমন্বয়গুলি কখনও কখনও সাহায্য করে, মূল কারণটি প্রায়শই গভীরে থাকে: ছাঁচেই।

        একজন অভিজ্ঞ ছাঁচ প্রযুক্তিবিদ হিসাবে, আমি এমন অসংখ্য ঘটনার সাক্ষী হয়েছি যেখানে প্যারামিটার টিউনিংয়ে কয়েক সপ্তাহ নষ্ট হয়েছে, শুধুমাত্র ছাঁচের নকশাই আসল অপরাধী। সত্য হল,একটি ভাল-পরিকল্পিত ছাঁচ একটি প্রশস্ত প্রক্রিয়াকরণ উইন্ডোর সাথেও গুণমানের অংশ তৈরি করতে পারে; একটি খারাপভাবে ডিজাইন করা ছাঁচ কখনই সামঞ্জস্যপূর্ণ গুণমান তৈরি করবে না, মেশিনটি যতই সূক্ষ্ম সুর করা হোক না কেন।

        এই নিবন্ধটি সাধারণ ইনজেকশন ছাঁচনির্মাণ ত্রুটিগুলির ছাঁচ-সম্পর্কিত কারণগুলির উপর দৃষ্টি নিবদ্ধ করে। এই সম্পর্কগুলি বোঝার ফলে ছাঁচ প্রস্তুতকারক এবং ইনজেকশন মোল্ডারদের আরও কার্যকরভাবে সহযোগিতা করার অনুমতি দেয় - অস্থায়ী সমাধানগুলি প্রয়োগ করার পরিবর্তে উত্সে সমস্যাগুলি সমাধান করা৷

1. ছোট শট (অসম্পূর্ণ পূরণ)

        দেখতে কেমন লাগে: ছাঁচের গহ্বর সম্পূর্ণরূপে পূর্ণ হয় না; অংশের প্রান্ত অনুপস্থিত বা গোলাকার।

        ছাঁচ-সম্পর্কিত কারণ:

  • আন্ডারসাইজড গেট বা রানার্স: সীমাবদ্ধ প্রবাহের পথ চাপের ড্রপ বাড়ায়, গহ্বরের প্রান্তে পৌঁছাতে গলতে বাধা দেয়।
  • দুর্বল গেটের অবস্থান: পাতলা অংশ থেকে দূরে বা দীর্ঘ প্রবাহ পথের শেষে গেট স্থাপন করা হলে তা অকাল বরফে পরিণত হয়।
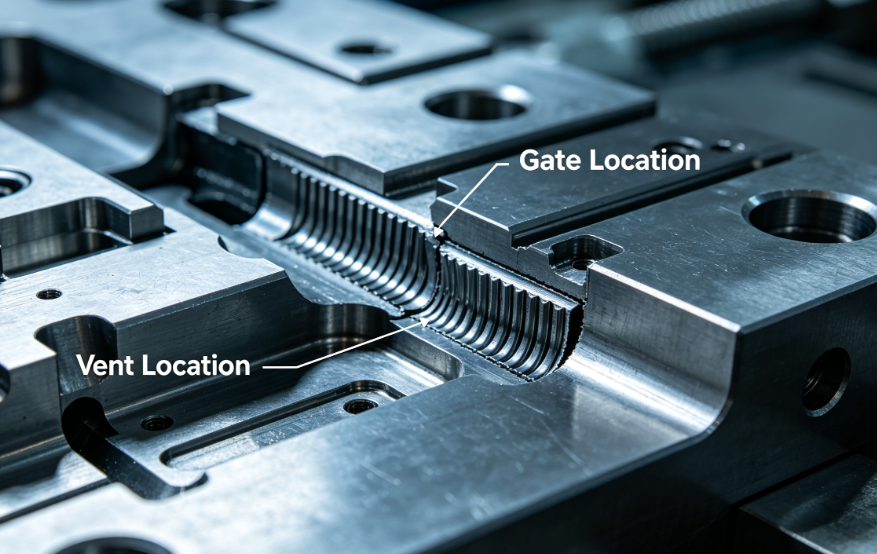
  • অপর্যাপ্ত বায়ুচলাচল: আটকে থাকা বায়ু সংকুচিত হয় এবং গলে যেতে বাধা দেয়।
  • পাতলা নামমাত্র প্রাচীর নকশা: উপাদানের জন্য ন্যূনতম প্রস্তাবিত বেধের নীচে।
  • কোল্ড স্লাগস: কোল্ড স্লাগ কূপের অভাব শীতল পদার্থকে গেট ব্লক করতে দেয়।

       সমাধান:

  • গেট এবং রানার ব্যাস বাড়ান (যাচাই করতে ছাঁচ প্রবাহ বিশ্লেষণ ব্যবহার করুন)।
  • ভর্তি করা কঠিন জায়গাগুলির কাছাকাছি গেটগুলিকে স্থানান্তর করুন৷
  • ভেন্ট যোগ করুন বা গভীর করুন (সাধারণ গভীরতা: উপাদানের উপর নির্ভর করে 0.02-0.05 মিমি)।
  • পণ্য ডিজাইনারের সাথে প্রাচীর বেধ পর্যালোচনা করুন।
  • রানার প্রান্তে এবং বিপরীত গেটে ঠান্ডা স্লাগ কূপ যোগ করুন।

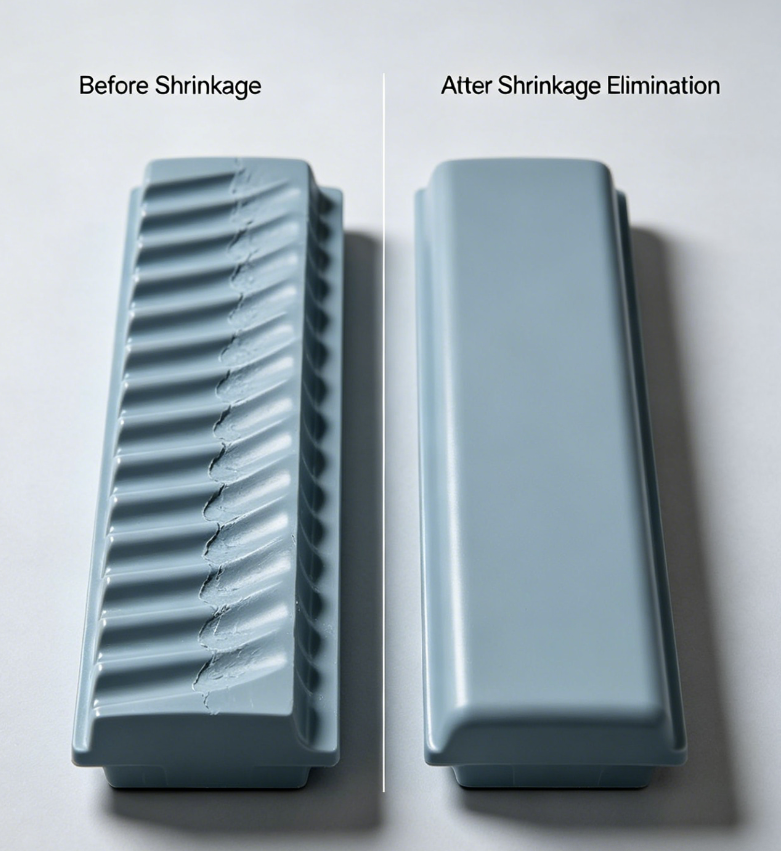
2. সিঙ্ক চিহ্ন

        দেখতে কেমন লাগে: সারফেস ডিপ্রেশন, সাধারণত পুরু পাঁজর বা বসের উপরে।

        ছাঁচ-সম্পর্কিত কারণ:

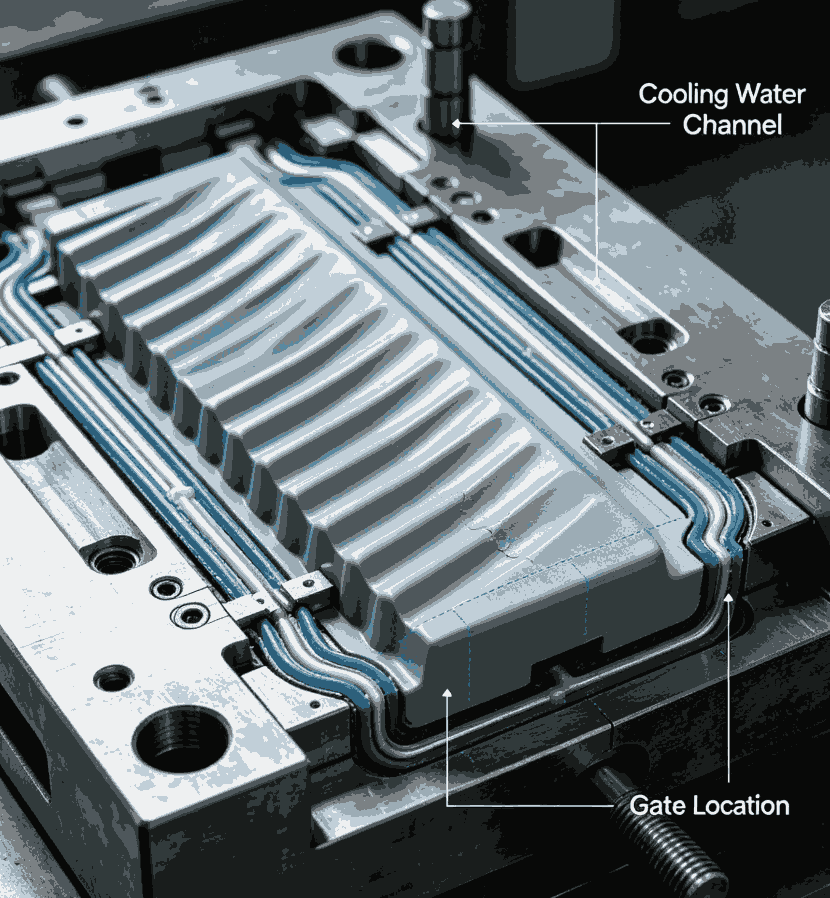
  • পুরু বিভাগে অপর্যাপ্ত শীতল:অপর্যাপ্ত কুলিং চ্যানেল বসানো মূল উপাদানটিকে ত্বকের চেয়ে বেশি সঙ্কুচিত করতে দেয়।
  • ছোট আকারের গেট:অকাল গেট ফ্রিজ-অফ মোটা বিভাগে পৌঁছানোর থেকে প্যাকিং চাপ প্রতিরোধ করে.
  • দুর্বল গেটের অবস্থান:গেট মোটা এলাকা থেকে অনেক দূরে মানে প্যাকিং চাপ পৌঁছানোর আগেই হারিয়ে গেছে।
  • পাঁজর/বেস বেধ অনুপাত নিয়ন্ত্রণের অভাব:নামমাত্র প্রাচীরের 60% ছাড়িয়ে পাঁজরের বেধ।

        সমাধান:

  • পুরু বিভাগের কাছাকাছি শীতল চ্যানেলের অবস্থান; বাফেলস বা বুদবুদ বিবেচনা করুন।
  • গেট বড় করুন বা একটি বড় গেট টাইপ (ফ্যান গেট, টানেল গেট) এ স্যুইচ করুন।
  • পুরু বিভাগের কাছে গেটটি স্থানান্তর করুন।
  • পাঁজরের পুরুত্ব নামমাত্র প্রাচীরের 40-60% পর্যন্ত কমিয়ে দিন (ডিজাইন পরিবর্তন, কিন্তু ছাঁচ অবশ্যই মিটমাট করা উচিত)।

3. ওয়ারপেজ (অংশ বিকৃতি)

        এটি দেখতে কেমন:ইজেকশনের পরে অংশটি পেঁচানো, নমিত বা অমসৃণ।

        ছাঁচ-সম্পর্কিত কারণ:

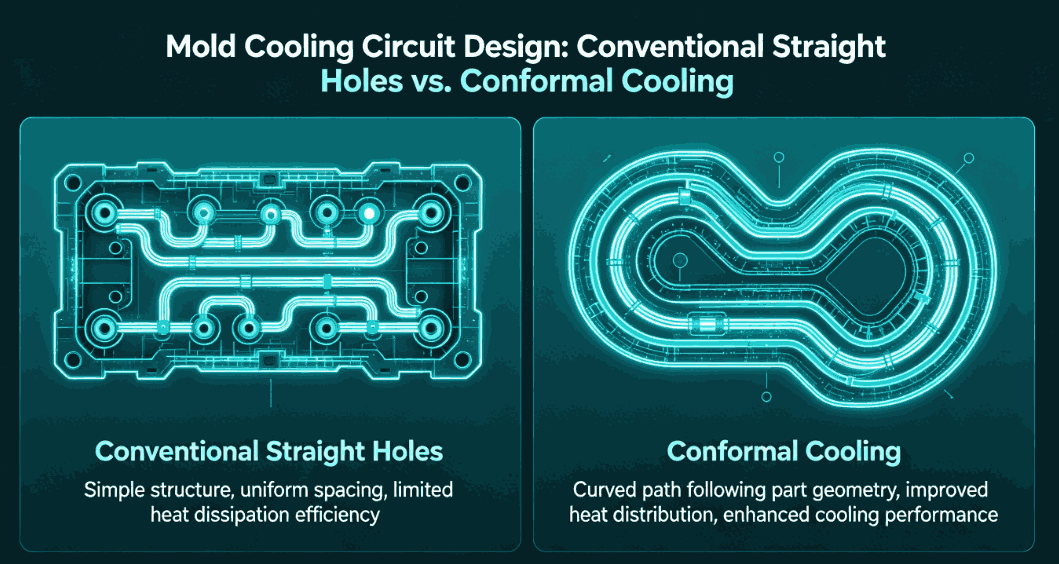
  • অসম কুলিং:গহ্বর জুড়ে ছাঁচের তাপমাত্রার পার্থক্য ডিফারেনশিয়াল সংকোচনের কারণ।
  • অনুপযুক্ত ইজেকশন ডিজাইন:ইজেক্টর পিনগুলি অসমভাবে বা পাতলা অংশে ঠেলে দিচ্ছে।
  • ভারসাম্যহীন রানার সিস্টেম:বহু-গহ্বরের ছাঁচে, অসম ভরাট বিভিন্ন অবশিষ্ট চাপের দিকে নিয়ে যায়।
  • অপর্যাপ্ত খসড়া কোণ:উচ্চ নির্গমন শক্তি অংশ বিকৃত.
  • গেট-প্ররোচিত অভিযোজন:পাতলা অংশে বা অংশের কেন্দ্রে স্থাপন করা গেটগুলি আণবিক অভিযোজন ঘটায় যা শীতল হওয়ার পরে বিক্ষিপ্ত হয়।

        সমাধান:

  • কুলিং সার্কিট লেআউট অপ্টিমাইজ করুন: জটিল জ্যামিতির জন্য কনফর্মাল কুলিং ব্যবহার করুন।
  • ব্যালেন্স ইজেক্টর পিন বসানো; পাতলা বিভাগে বড় বা আরও পিন ব্যবহার করুন।
  • প্রাকৃতিকভাবে সুষম রানার ডিজাইন করুন (প্রতিটি গহ্বরে সমান প্রবাহ দৈর্ঘ্য)।
  • খসড়া কোণ বাড়ান (বেশিরভাগ উপাদানের জন্য 1–2°, টেক্সচারযুক্ত পৃষ্ঠের জন্য 3-5°)।
  • পুরু বিভাগে গেটগুলি সনাক্ত করুন বা একাধিক গেট ব্যবহার করুন৷


4. বার্ন মার্কস / ডাইলেক্ট্রিক্যাল হিটিং

        এটি দেখতে কেমন:বাদামী বা কালো দাগ, সাধারণত প্রবাহের শেষে বা গভীর পাঁজরে।

        ছাঁচ-সম্পর্কিত কারণ:

  • অপর্যাপ্ত বায়ুচলাচল:অন্ধ পকেটে বা প্রবাহের ফ্রন্টে আটকে থাকা বায়ু সংকুচিত হয়ে উত্তপ্ত হয়ে পলিমারকে ক্ষয় করে।
  • ভেন্টগুলি খুব অগভীর বা অবরুদ্ধ:গ্যাস যথেষ্ট দ্রুত পালাতে পারে না।
  • দুর্বল বিভাজন লাইন ভেন্ট ডিজাইন:ভেন্ট পূরণ করার শেষ স্থানে অবস্থিত নয়।

        সমাধান:

  • সমস্ত প্রবাহ পথের শেষ বিন্দু এবং গভীর পাঁজরের নীচে ভেন্ট যোগ করুন।
  • উপাদানের জন্য উপযুক্ত ভেন্ট গভীরতা ব্যবহার করুন (যেমন, PP এর জন্য 0.02mm, PC এর জন্য 0.01mm)।
  • চরম বায়ুপ্রবাহের প্রয়োজনের জন্য ছিদ্রযুক্ত (sintered) ইস্পাত সন্নিবেশ ব্যবহার করার কথা বিবেচনা করুন।
  • venting grooves সঙ্গে ইজেক্টর পিন যোগ করুন.

5. ফ্ল্যাশ (বারস)

        এটি দেখতে কেমন:বিভাজন লাইনে পাতলা অতিরিক্ত প্লাস্টিক, ইজেক্টর পিনের গর্ত, বা স্লাইডার শাটঅফ।

       ছাঁচ-সম্পর্কিত কারণ:

  • প্রক্ষিপ্ত এলাকার জন্য অপর্যাপ্ত ক্ল্যাম্প টনেজ: ছাঁচটি মেশিনের জন্য খুব বড়, কিন্তু বিভাজন লাইনের অখণ্ডতা দুর্বল হলে ছাঁচ নিজেই একটি কারণ হতে পারে।
  • জীর্ণ বা ক্ষতিগ্রস্ত বিভাজন লাইন: পূর্ববর্তী ক্ষতি বা পরিধান প্লাস্টিক পালাতে অনুমতি দেয়.
  • অপর্যাপ্ত ছাঁচের অনমনীয়তা: ছাঁচের প্লেটগুলি ইনজেকশনের চাপে, খোলার ফাঁকে ফ্লেক্স করে।
  • ভুল ভেন্ট গভীরতা: খুব গভীর ভেন্ট ফ্ল্যাশ চ্যানেল হিসাবে কাজ করে।
  • স্লাইডার বা সন্নিবেশের দুর্বল ফিটিং: শাটঅফ পৃষ্ঠগুলিতে ফাঁক।

       সমাধান:

  • বিভাজন লাইন পৃষ্ঠতল মেরামত বা পুনরায় কাটা.
  • নমনীয় হওয়া রোধ করতে ক্যাভিটি প্লেটের পিছনে সাপোর্ট পিলার যোগ করুন। ভেন্টগুলি সঠিক গভীরতায় কাটা হয়েছে তা নিশ্চিত করুন (সাধারণত 0.02-0.05 মিমি, তারপরে 0.5-1.0 মিমি রিলিফ)।
  • সঠিক কোণ এবং ফিট সঙ্গে পুনরায় মেশিন বন্ধ পৃষ্ঠতল.

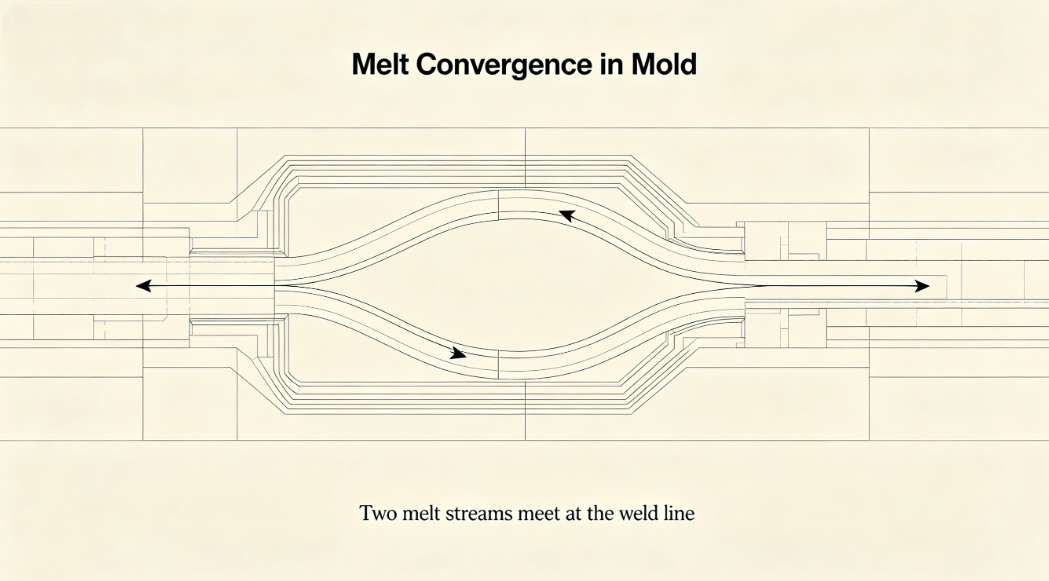
6. ওয়েল্ড লাইন (নিট লাইন)

        এটি দেখতে কেমন:দৃশ্যমান লাইন যেখানে দুটি প্রবাহ ফ্রন্ট মিলিত হয়; প্রায়ই দুর্বলতা দ্বারা অনুষঙ্গী.

       ছাঁচ-সম্পর্কিত কারণ:

  • একাধিক গেট প্রবাহের ফ্রন্টগুলিকে একত্রিত করে:মাল্টি-গেট ডিজাইনের অন্তর্নিহিত।
  • গহ্বরে বাধা:কোর, সন্নিবেশ, বা পাঁজর যা প্রবাহকে বিভক্ত করে।
  • ঠান্ডা গলিত ফ্রন্ট:দুর্বল গেট ডিজাইন বা কোল্ড স্লাগ ওয়েলস অপর্যাপ্ত।
  • ওয়েল্ড লাইন অবস্থানে অপর্যাপ্ত বায়ুচলাচল:আটকে থাকা বায়ু আণবিক জট রোধ করে।

        সমাধান:

  • ওয়েল্ড লাইনগুলিকে অ-গুরুত্বপূর্ণ এলাকায় সরানোর জন্য গেটগুলিকে স্থানান্তর করুন৷
  • গেটের আকার বাড়ান বা একটি ভিন্ন গেট টাইপ (যেমন, ফ্যান গেট) এ স্যুইচ করুন।
  • জোড় লাইন অবস্থানে একটি venting পকেট যোগ করুন.
  • ওয়েল্ড লাইন দূর করতে অনুক্রমিক ভালভ গেটিং সহ একটি গরম রানার ব্যবহার করুন।

7. পৃষ্ঠের ত্রুটি: প্রবাহের চিহ্ন, স্প্লে, এবং কুয়াশা

        তারা দেখতে কেমন:অংশের পৃষ্ঠে রেখা, তরঙ্গায়িত নিদর্শন বা নিস্তেজ এলাকা।

       ছাঁচ-সম্পর্কিত কারণ:

  • দুর্বল গেট নকশা:খুব ছোট বা অনুপযুক্তভাবে অবস্থিত গেটগুলি জেটিং বা দ্বিধা সৃষ্টি করে।
  • তীক্ষ্ণ কোণ বা প্রাচীর বেধে আকস্মিক পরিবর্তন:প্রবাহের অস্থিরতার কারণ।
  • ঠান্ডা ছাঁচ পৃষ্ঠ:খারাপ কুলিং সার্কিট ডিজাইন ঠান্ডা দাগের দিকে নিয়ে যায় যা অকালে গলে যায়।
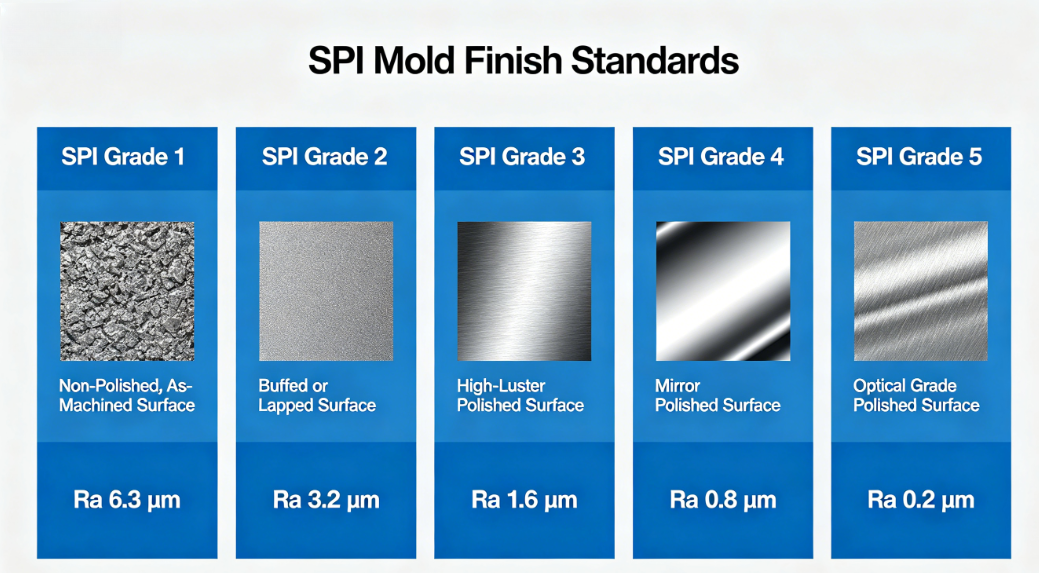
  • দূষিত বা রুক্ষ গহ্বর পৃষ্ঠ:স্প্লে এবং দরিদ্র গ্লস কারণ.

        সমাধান:

  • একটি বড় গেট বা একটি গেট ডিজাইন ব্যবহার করুন যা ধীরে ধীরে সম্প্রসারণকে (ফ্যান গেট, ফিল্ম গেট) প্রচার করে।
  • গহ্বরে মসৃণ রূপান্তর (ব্যাসার্ধ সমস্ত তীক্ষ্ণ কোণে)।
  • কুলিং অভিন্নতা অপ্টিমাইজ করুন.
  • পলিশ গহ্বর পৃষ্ঠ প্রয়োজনীয় ফিনিস (চকচকে অংশ জন্য মিরর পলিশ)।

8. ইজেক্টর পিন মার্কস/পুশ মার্কস

        এটি দেখতে কেমন:উত্থিত বা নিমজ্জিত চিহ্ন যেখানে ইজেক্টর পিন অংশটির সাথে যোগাযোগ করে।

        ছাঁচ-সম্পর্কিত কারণ:

  • অপর্যাপ্ত খসড়া:উচ্চ ইজেকশন বল পিন টিপস উপর মনোনিবেশ.
  • খুব কম বা খারাপভাবে স্থাপন করা ইজেক্টর পিন:অসম ইজেকশন।
  • পিনের ব্যাস খুব ছোট:উচ্চ চাপ ঘনত্ব।
  • ইজেক্টর পিন রিটার্ন সমস্যা:পরবর্তী চক্রের আগে পিনগুলি সম্পূর্ণরূপে প্রত্যাহার করা হয়নি৷

         সমাধান:

  • খসড়া কোণ বাড়ান।
  • আরও ইজেক্টর পিন যোগ করুন বা বড় ব্যাস ব্যবহার করুন।
  • পাঁজর, বস বা অন্যান্য নন-কসমেটিক সারফেসে পিন রাখুন।
  • সঠিক ইজেক্টর রিটার্ন সিস্টেম নিশ্চিত করুন (স্প্রিংস বা ইতিবাচক রিটার্ন পিন)।

কেস স্টাডি: ত্রুটি থেকে সমাধান পর্যন্ত

        একটি 32-গহ্বর পেন ব্যারেল ছাঁচ উত্পাদনকারী একজন গ্রাহক ক্লিপ সংযুক্তি অঞ্চলে অবিরাম ওয়ারপেজ এবং সিঙ্কের চিহ্নের রিপোর্ট করেছেন। কোন উন্নতি ছাড়াই দুই সপ্তাহের মেশিনের পরামিতি সমন্বয়ের পরে, আমরা একটি ছাঁচ পর্যালোচনা পরিচালনা করেছি।

        ফলাফল:

  • কুলিং চ্যানেলগুলি মোটা ক্লিপ বস থেকে দূরে ছিল।
  • গেটটি বিপরীত প্রান্তে অবস্থিত ছিল, যার ফলে চাপ কমেছে।
  • ইজেক্টর পিনগুলি অসমভাবে বিতরণ করা হয়েছিল।

       গৃহীত পদক্ষেপ:

  • বসের কাছে কুলিং সার্কিটে একটি বিভ্রান্তি যোগ করেছে।
  • বস এলাকার কাছাকাছি গেট স্থানান্তরিত.
  • দুটি অতিরিক্ত ইজেক্টর পিন যোগ করা হয়েছে।

        ফলাফল:

        Warpage 80% দ্বারা হ্রাস; ডুবের চিহ্ন মুছে ফেলা হয়েছে। উৎপাদন স্ক্র্যাপের হার 12% থেকে 2% এ নেমে এসেছে।

উপসংহার

        ইনজেকশন ছাঁচনির্মাণের ত্রুটি এবং ছাঁচের মধ্যে সম্পর্ক সরাসরি এবং প্রায়শই প্রভাবশালী। যদিও প্রক্রিয়ার পরামিতিগুলি কখনও কখনও ছোট ছাঁচের সমস্যাগুলির জন্য ক্ষতিপূরণ দিতে পারে, মৌলিক সমাধানটি ভাল ছাঁচের নকশার মধ্যে রয়েছে—সঠিক গেটিং, সুষম শীতল, পর্যাপ্ত বায়ুচলাচল, শক্তিশালী ইজেকশন এবং সঠিক খসড়া কোণ।

        ছাঁচ প্রস্তুতকারক হিসাবে, আমাদের দায়িত্ব মেশিনের সাথে মানানসই ছাঁচ সরবরাহের বাইরেও প্রসারিত। আমাদের অবশ্যই এমন ছাঁচ ডিজাইন করতে হবে যা ক্ষমাশীল, শক্তিশালী এবং নির্দিষ্ট উপাদান এবং অংশ জ্যামিতির জন্য অপ্টিমাইজ করা হয়। ইনজেকশন মোল্ডারদের জন্য, এই ছাঁচ-সম্পর্কিত কারণগুলি বোঝা আরও কার্যকর সমস্যা সমাধান এবং ছাঁচ সরবরাহকারীদের সাথে আরও ভাল যোগাযোগ সক্ষম করে।

        যখন আপনি একটি ক্রমাগত ত্রুটির সম্মুখীন হন, মেশিন নিয়ন্ত্রণ স্পর্শ করার আগে, জিজ্ঞাসা করুন: ছাঁচ কারণ হতে পারে?


সম্পর্কিত খবর
আমাকে একটি বার্তা ছেড়ে দিন
সংবাদ সুপারিশ
X
আমরা আপনাকে একটি ভাল ব্রাউজিং অভিজ্ঞতা দিতে, সাইটের ট্র্যাফিক বিশ্লেষণ করতে এবং সামগ্রী ব্যক্তিগতকৃত করতে কুকিজ ব্যবহার করি। এই সাইটটি ব্যবহার করে, আপনি আমাদের কুকিজ ব্যবহারে সম্মত হন। গোপনীয়তা নীতি
প্রত্যাখ্যান করুনগ্রহণ করুন