আমাদের অনুসরণ করো:

খবর
পণ্য

হাই-ক্যাভিটি, হাই-স্পিড ক্যাপ মোল্ডস: কম্প্রেশন মোল্ডিং বনাম ইনজেকশন ছাঁচনির্মাণ

ভূমিকা
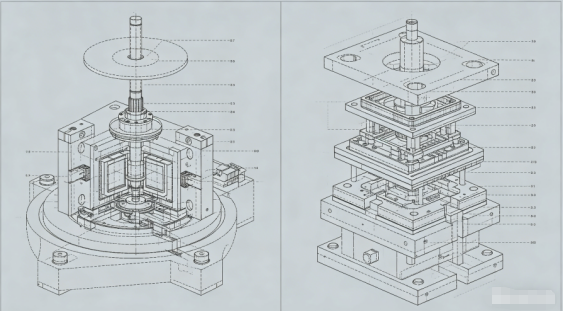
বোতলের ক্যাপগুলি বিশ্বের সর্বোচ্চ আয়তনের প্লাস্টিক পণ্যগুলির মধ্যে একটি। একটি একক পানীয় বা জলের ব্র্যান্ড প্রতিদিন লক্ষ লক্ষ ক্যাপ গ্রাস করতে পারে। এই চাহিদা মেটাতে, ছাঁচ এবং প্রক্রিয়া প্রযুক্তিগুলি সাব-4-সেকেন্ড চক্রে ক্যাপ তৈরি করতে বিকশিত হয়েছে, প্রতি ছাঁচে 48, 64 বা এমনকি 96টি গহ্বর রয়েছে। দুটি প্রভাবশালী প্রযুক্তি এই স্থানটিতে প্রতিদ্বন্দ্বিতা করে: কম্প্রেশন ছাঁচনির্মাণ এবং ইনজেকশন ছাঁচনির্মাণ। প্রতিটিরই তার শক্তি আছে, এবং সেগুলি বোঝা যে কোনও ছাঁচ প্রস্তুতকারক বা ছাঁচনির্মাণকারী শিল্পকে পরিবেশন করার জন্য গুরুত্বপূর্ণ।
উচ্চ-ক্যাভিটেশন প্যাকেজিং ছাঁচে কয়েক দশকের অভিজ্ঞতা সহ একজন ছাঁচ প্রযুক্তিবিদ হিসাবে, আমি আপনাকে উভয় পদ্ধতির প্রযুক্তিগত সূক্ষ্মতার মধ্যে দিয়ে হেঁটে যাবো এবং তারপরে ইনজেকশন মোল্ডিং প্রযুক্তিতে ফোকাস করব যা উচ্চ-গতি, উচ্চ-গহ্বরের ক্যাপ উত্পাদন সক্ষম করে—হট রানার ভালভ গেট নিয়ন্ত্রণ, হাই-ক্যাভিটেশন, হাই-ক্যাভিটেশন-সহ ইঞ্জেকশন মোল্ডিং প্রযুক্তি। বাস্তব-বিশ্ব 48-গহ্বর ক্যাপ ছাঁচ কেস স্টাডি।
1. কম্প্রেশন ছাঁচনির্মাণ বনাম. ক্যাপ জন্য ইনজেকশন ছাঁচনির্মাণ
কম্প্রেশন ছাঁচনির্মাণ প্রক্রিয়া:
একটি পূর্ব-ওজন করা গলিত প্লাস্টিক প্যারিসন (সাধারণত PP বা HDPE) একটি খোলা ছাঁচের গহ্বরে ফেলে দেওয়া হয়। ছাঁচটি বন্ধ হয়ে যায়, উপাদানটিকে টুপির আকারে সংকুচিত করে। একটি সংক্ষিপ্ত শীতল সময় পরে, ক্যাপ বের করা হয়। এই প্রক্রিয়াটি ক্রমাগত এবং ঘূর্ণনশীল: একটি ক্যারোসেলের একাধিক ছাঁচ ক্রমানুসারে খোলা এবং বন্ধ।
ইনজেকশন ছাঁচনির্মাণ প্রক্রিয়া:
গলিত প্লাস্টিক একটি বদ্ধ ছাঁচ গহ্বর thr মধ্যে উচ্চ চাপ অধীনে ইনজেকশনের হয়একটি গরম রানার সিস্টেম. প্যাকিং এবং ঠান্ডা করার পরে, ছাঁচটি খোলে এবং ক্যাপগুলি বের হয়ে যায়। ছাঁচে 32, 48, 64 বা তার বেশি গহ্বর থাকতে পারে।

বৈশিষ্ট্য
কম্প্রেশন ছাঁচনির্মাণ
ইনজেকশন ছাঁচনির্মাণ
সাইকেল সময়
2-4 সেকেন্ড (খুব দ্রুত)
4-8 সেকেন্ড (গহ্বরের উপর নির্ভর করে)
গহ্বর
সীমাহীন (ঘূর্ণমান)
মেশিন ক্ল্যাম্প টনেজ এবং প্লেটেন আকার দ্বারা সীমাবদ্ধ
ক্যাপ নকশা নমনীয়তা
সীমিত (প্রতিসম, সরল আকার)
উঁচু (আন্ডারকাট, লিভিং কব্জা, লাইনার)
ওজন সামঞ্জস্য
চমৎকার (±0.3%)
ভালভ গেট নিয়ন্ত্রণ সহ ভাল (±1%)
প্রাথমিক হাতিয়ার বিনিয়োগ
খুব উচ্চ (ঘূর্ণমান প্রেস)
মাঝারি cavitation জন্য নিম্ন
উপাদান বর্জ্য
ন্যূনতম (কোন রানার)
হট রানার দিয়ে শূন্য হতে পারে
সেরা অ্যাপ্লিকেশন
সহজ, উচ্চ-আয়তনের জল/CSD ক্যাপ
লাইনার, টেম্পার-প্রমাণ ব্যান্ড সহ জটিল ক্যাপ

রায়:অতি-উচ্চ আয়তনের জন্য, খুব সাধারণ ক্যাপ (যেমন, 28 মিমি ওয়াটার ক্যাপ), কম্প্রেশন মোল্ডিং প্রভাবশালী। কিন্তু বেশির ভাগ ক্যাপগুলির জন্য সূক্ষ্মতা, টেম্পার-প্রমাণ রিং, লাইনার ইন্টিগ্রেশন বা জটিল জ্যামিতি প্রয়োজন, উচ্চ-গহ্বর ছাঁচ সহ ইনজেকশন ছাঁচনির্ভর পছন্দ।

2. ক্যাপ ছাঁচে হট রানার ভালভ গেট নিয়ন্ত্রণ

উচ্চ ক্যাভিটেশন ক্যাপ ইনজেকশন ছাঁচে, হট রানার হৃৎপিণ্ড। প্রচলিত খোলা গেট একটি গেট ভেস্টিজ ছেড়ে যা স্ক্র্যাচ বা ফুটো হতে পারে। ভালভ গেট অধিকাংশ পানীয় ক্যাপ জন্য অপরিহার্য.

ভালভ গেট কিভাবে কাজ করে:

একটি বায়ুসংক্রান্ত বা জলবাহীভাবে সক্রিয় পিন গহ্বরটি ভরাট এবং প্যাক করার পরে গেটটি বন্ধ করতে এগিয়ে যায়। এটি একটি ন্যূনতম সাক্ষী চিহ্ন রেখে পরিষ্কারভাবে গলে যাওয়া বন্ধ করে দেয়।

উচ্চ ক্যাভিটেশন ক্যাপ ছাঁচের জন্য মূল প্রয়োজনীয়তা:


  • অনুক্রমিক ভালভ গেটিং:48টি বা তার বেশি গহ্বরের ছাঁচের জন্য, সমস্ত গেট একযোগে খোলার ফলে বহুগুণ চাপ বন্টনের কারণে ভারসাম্যহীন ভরাট সৃষ্টি হয়। অনুক্রমিক খোলা (জোন দ্বারা) প্রবাহের ভারসাম্য বজায় রাখে এবং চাপের স্পাইক হ্রাস করে।
  • পিন টিপ ডিজাইন:ভালভ পিন টিপ জ্যামিতি (সমতল, শঙ্কুযুক্ত, বা গোলাকার) গেট চিহ্নের আকার এবং সিলিংয়ের নির্ভরযোগ্যতাকে প্রভাবিত করে। কার্বনেটেড সফট ড্রিংক (CSD) ক্যাপগুলির জন্য যা অবশ্যই চাপ ধরে রাখতে হবে, একটি পুরোপুরি সিল করা গেট গুরুত্বপূর্ণ।
  • প্রতিরোধের পরিধান:ভালভ পিন এবং বুশিং লক্ষ লক্ষ চক্র অনুভব করে। এগুলি অবশ্যই পরিধান-প্রতিরোধী উপকরণ (যেমন, টাংস্টেন কার্বাইড লেপা স্টেইনলেস স্টীল) থেকে তৈরি হতে হবে এবং সুনির্দিষ্ট ছাড়পত্র (0.01–0.02 মিমি) থাকতে হবে।
  • Tতাপমাত্রা নিয়ন্ত্রণ:প্রতিটি অগ্রভাগে অবশ্যই স্বতন্ত্র থার্মোকল এবং হিটার থাকতে হবে যাতে হিমায়িত হওয়া বা গলে যাওয়া রোধ করা যায়।

টিপ: অভ্যন্তরীণ লাইনার সহ ক্যাপগুলির জন্য (যেমন, জুসের ক্যাপের জন্য অক্সিজেন-বাধা লাইনার), ভেস্টিজ লুকানোর জন্য ভালভ গেটগুলি প্রায়শই ক্যাপ ক্যাভিটির (সাব-গেট) ভিতরে স্থাপন করা হয়।

3. হাই-স্পিড ইজেকশন: যান্ত্রিক বনাম বায়ুসংক্রান্ত

একটি 4-সেকেন্ডের চক্রে, ইজেকশন অবশ্যই দ্রুত এবং একেবারে নির্ভরযোগ্য হতে হবে। ক্যাপ মোল্ডে দুটি প্রধান পদ্ধতি ব্যবহার করা হয়:

যান্ত্রিক ইজেকশন (স্ট্রিপার প্লেট):

একটি স্প্রিং-লোড স্ট্রিপার প্লেট কোরকে ঘিরে থাকে। ছাঁচটি খোলার সাথে সাথে, স্ট্রিপার প্লেটটি মূলের সাপেক্ষে সামনের দিকে ঠেলে দেওয়া হয়, ক্যাপটি খুলে ফেলে। এটি সহজ এবং শক্তিশালী, কিন্তু রিটার্ন স্ট্রোক এক সেকেন্ডের একটি ভগ্নাংশ যোগ করে।

বায়ুসংক্রান্ত ইজেকশন (এয়ার বিস্ফোরণ):

সংকুচিত বায়ু (3-6 বার) মূলের মধ্য দিয়ে পরিচালিত হয়, ক্যাপটি উড়িয়ে দেয়। এটি অত্যন্ত দ্রুত এবং মৃদু, কিন্তু নিখুঁত কোর সিলিং প্রয়োজন এবং গোলমাল হতে পারে।

উচ্চ-গহ্বর ক্যাপ ছাঁচের জন্য সাধারণ অনুশীলন:

একটি ছোট স্ট্রিপার প্লেট মুভমেন্ট (2-3 মিমি) একত্রিত করুন কোর থেকে ক্যাপটি তুলতে, তারপরে এটিকে পরিষ্কার করার জন্য একটি বায়ু বিস্ফোরণ করুন। স্ট্রিপার প্লেট নিশ্চিত করে যে ক্যাপটি মূল থেকে সমানভাবে ভেঙে গেছে, যখন বাতাস ক্যাপের সিলিং পৃষ্ঠকে স্পর্শ না করে ইজেকশনটি সম্পূর্ণ করে।

ইজেকশন সময়:স্থির অর্ধেকের সাথে সংঘর্ষ এড়াতে ছাঁচটি সম্পূর্ণরূপে খোলার পরে ইজেকশন স্ট্রোকটি ঘটতে হবে। সুনির্দিষ্ট সময়ের জন্য উন্নত ছাঁচগুলি ক্যাম-অ্যাকচুয়েটেড বা সার্ভো-চালিত স্ট্রিপার প্লেট ব্যবহার করে।

4. ক্যাপ ছাঁচের জন্য কুলিং অপ্টিমাইজেশান

কুলিং চক্র সময়ের 60-80% খরচ করে। উচ্চ-ক্যাভিটেশন ক্যাপ মোল্ডে, সাব-5-সেকেন্ড সাইকেল অর্জনের চাবিকাঠি হল দক্ষ শীতলকরণ।

কোর কুলিং:কোর পিন সাধারণত উষ্ণতম অংশ। মূল অংশে প্রচলিত সোজা কুলিং চ্যানেলগুলি অদক্ষ।

আরও ভাল পদ্ধতি অন্তর্ভুক্ত:বুদবুদ (ঘূর্ণমান টিউব সন্নিবেশ): কুল্যান্ট একটি ছোট টিউবকে কেন্দ্রের নীচে প্রবাহিত করে এবং তাপ আহরণ করে অ্যানুলাসের মাধ্যমে ফিরে আসে।

সর্পিল কুলিং সন্নিবেশ:একটি হেলিকাল খাঁজ মূল সন্নিবেশে মেশিন করা হয়, সর্বাধিক পৃষ্ঠের যোগাযোগের জন্য একটি সর্পিল প্রবাহ পথ তৈরি করে।

কনফর্মাল কুলিং (3D প্রিন্টেড ইনসার্ট): জটিল কোরের জন্য, কনফর্মাল চ্যানেলের সাথে যুক্তভাবে তৈরি ইনসার্ট 30-40% শীতল করার সময় কমাতে পারে।

গহ্বর শীতল:গহ্বর অর্ধেক এছাড়াও আক্রমনাত্মক শীতল প্রয়োজন। গহ্বর পৃষ্ঠের (1.5-2.5 মিমি দূরত্ব) যতটা সম্ভব কাছাকাছি বুদবুদ বা সোজা চ্যানেল ব্যবহার করুন।

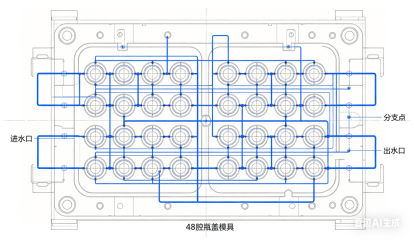
কুল্যান্ট প্রবাহ:সমস্ত চ্যানেলে অশান্ত প্রবাহ (রেনল্ডস সংখ্যা > 5,000) নিশ্চিত করুন। চাপ ড্রপ গণনা; একটি 48-গহ্বর ছাঁচ উচ্চ প্রবাহ হার বজায় রাখার জন্য সমান্তরালে একাধিক কুলিং সার্কিটের প্রয়োজন হতে পারে।

কুলিং সার্কিট বিচ্ছেদ:লম্বা ক্যাপগুলির জন্য (যেমন, স্পোর্টস ক্যাপ), কোরের উপরের এবং নীচের অংশগুলির জন্য পৃথক সার্কিট ডিম্বাকৃতি দূর করতে পারে।


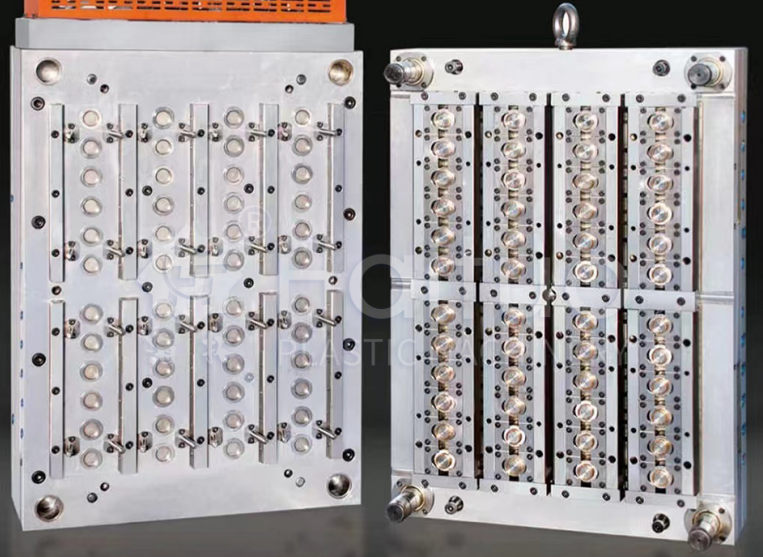
5. কেস স্টাডি: 48‑ক্যাভিটি কার্বনেটেড সফট ড্রিংক ক্যাপ মোল্ড

চ্যালেঞ্জ:একটি প্রধান পানীয় কোম্পানির 28mm PCO 1881 CSD ক্যাপস (কার্বনেটেড কোমল পানীয়) এর জন্য একটি ছাঁচ প্রয়োজন। লক্ষ্য চক্র: 4.2 সেকেন্ড। বার্ষিক আয়তন: 80 মিলিয়ন ক্যাপ। উপাদান: পিপি + 5% অ্যান্টিস্ট্যাটিক এজেন্ট।

নকশা পদ্ধতি:


  • গহ্বর:48টি গহ্বর একটি 6×8 বিন্যাসে সাজানো। ছাঁচের ভিত্তি: প্লেটের বিচ্যুতি রোধ করতে প্রতিটি গহ্বরের নীচে সমর্থন স্তম্ভ সহ উচ্চ-শক্তির ইস্পাত (1.2738)।
  • হট রানার:48 ভালভ গেট অগ্রভাগ, জোন-সিকুয়েন্সড খোলা (16টি গহ্বরের 3 জোন)। ম্যানিফোল্ড ফ্লো চ্যানেলগুলি 2% বিচ্যুতির মধ্যে কম্পিউটার-ভারসাম্যপূর্ণ।
  • শীতল:কোর পিনগুলি দ্রুত তাপ নিষ্কাশনের জন্য সর্পিল কুলিং সন্নিবেশ (তামার খাদ) ব্যবহার করে। গহ্বর পার্শ্ব ব্যবহৃত bubblers. অভিন্নতা নিশ্চিত করার জন্য প্রতিটি গহ্বরের নিজস্ব স্বাধীন কুলিং সার্কিট ছিল।
  • ইজেকশন:0.5 মিমি প্রাথমিক স্ট্রোক + টাইমড এয়ার ব্লাস্ট (4 বার) সহ স্ট্রিপার প্লেট। ইজেক্টর রিটার্ন স্প্রিংস 5 মিলিয়ন চক্রের জন্য ডিজাইন করা হয়েছে।
  • উপকরণ:মূল পিন: H13 65 HRC পৃষ্ঠের কঠোরতা থেকে নাইট্রাইডেড; ক্যাভিটি সন্নিবেশ: কার্বনাইজড গ্যাস থেকে জারা প্রতিরোধের জন্য S136 স্টেইনলেস।


পরীক্ষার পরে ফলাফল:

  • সাইকেল সময় অর্জিত:4.0 সেকেন্ড (লক্ষ্যের চেয়ে ভালো)
  • ক্যাপ ওজনের বৈচিত্র্য:±0.2%
  • গেট ভেস্টিজ:0.05 মিমি-এর কম, চাপ পরীক্ষায় কোনও ফুটো নেই (ক্যাপ 4 বার CO₂ ধরে)
  • শীতল করার সময়:1.9 সেকেন্ড (মোট চক্রের 45%) প্রথম নির্ধারিত প্রতিরোধমূলক রক্ষণাবেক্ষণের আগে ছাঁচ 5 মিলিয়ন ক্যাপ তৈরি করেছে

শেখা পাঠ:কোর এবং অনুক্রমিক ভালভ গেটিং-এ সর্পিল কুলিং এর সমন্বয় ছিল মূল। গ্রাহক পরবর্তীতে একটি দ্বিতীয় অভিন্ন ছাঁচের অর্ডার দিয়েছিলেন, এবং উভয়ই দুটি মেশিনে পাশাপাশি চালান যা প্রতি মিনিটে মোট 2,500 ক্যাপ উত্পাদন করে।

6. উচ্চ-ক্যাভিটেশন ক্যাপ ছাঁচের জন্য রক্ষণাবেক্ষণের বিবেচনা

উচ্চ গতিতে চলমান উচ্চ-গহ্বর ছাঁচ কঠোর রক্ষণাবেক্ষণের প্রয়োজন:

  • ভালভ পিন পরিষ্কার:প্রতি 500,000 চক্র, ভালভ পিন এবং বুশিংগুলি অবশ্যই কার্বন জমা থেকে পরিষ্কার করতে হবে। একটি নরম ব্রাস ব্রাশ এবং দ্রাবক ব্যবহার করুন।
  • কুলিং চ্যানেল ডিস্কেলিং:স্কেল বিল্ডআপ শীতল করার দক্ষতা হ্রাস করে। প্রতি 1 মিলিয়ন চক্র রাসায়নিক descaling সঞ্চালন.
  • ইজেক্টর সিস্টেম লুব্রিকেশন:স্ট্রিপার প্লেট গাইড এবং এয়ার ভালভের নিয়মিত তৈলাক্তকরণ এবং সীল প্রতিস্থাপন প্রয়োজন।
  • হট রানার হিটার চেক:প্রতিটি ছাঁচ টানে প্রতিটি হিটারের প্রতিরোধের পরিমাপ করুন।
  • প্রতিরোধমূলক সময়সূচী:3 মিলিয়ন চক্রের পরে, পরিধানের সমস্ত অংশ (ভালভ পিন, বুশিং, স্প্রিংস) প্রতিস্থাপন করুন।

উপসংহার

উচ্চ-গহ্বর, উচ্চ-গতির ক্যাপ মোল্ডগুলি হল ইঞ্জিনিয়ারিং বিস্ময় যা ইনজেকশন ছাঁচনির্মাণের সীমাকে ঠেলে দেয়৷ আপনি কম্প্রেশন বা ইনজেকশন বেছে নেবেন কিনা তা আপনার আয়তন, ক্যাপ জটিলতা এবং বিনিয়োগ ক্ষমতার উপর নির্ভর করে। ইনজেকশন মোল্ডেড ক্যাপগুলির জন্য, সাফল্য তিনটি স্তম্ভের মধ্যে রয়েছে:

  • ভালভ গেট গরম রানারঅনুক্রমিক নিয়ন্ত্রণ এবং পরিধান-প্রতিরোধী উপকরণ সহ।
  • উচ্চ-গতির ইজেকশনস্ট্রিপার প্লেট এবং এয়ার বিস্ফোরণের সমন্বয়।
  • অপ্টিমাইজড কুলিংবুদবুদ, সর্পিল সন্নিবেশ, বা কনফর্মাল ডিজাইন ব্যবহার করে।

48-গহ্বর CSD ক্যাপ মোল্ড কেস দেখায় যে সঠিক নকশা এবং নির্ভুল উত্পাদন সহ, ইনজেকশন ছাঁচনির্মাণ গতিতে কম্প্রেশন মোল্ডিংকে প্রতিদ্বন্দ্বিতা করতে পারে যখন অনেক বেশি ডিজাইনের নমনীয়তা প্রদান করে।

একটি ছাঁচ প্রস্তুতকারক হিসাবে, এই প্রযুক্তিগুলি আয়ত্ত করা উচ্চ-ভলিউম ক্লোজার বাজারের দরজা খুলে দেবে, যা আমাদের শিল্পের সবচেয়ে চাহিদাপূর্ণ কিন্তু ফলপ্রসূ অংশগুলির মধ্যে একটি।

সম্পর্কিত খবর
আমাকে একটি বার্তা ছেড়ে দিন
সংবাদ সুপারিশ
X
আমরা আপনাকে একটি ভাল ব্রাউজিং অভিজ্ঞতা দিতে, সাইটের ট্র্যাফিক বিশ্লেষণ করতে এবং সামগ্রী ব্যক্তিগতকৃত করতে কুকিজ ব্যবহার করি। এই সাইটটি ব্যবহার করে, আপনি আমাদের কুকিজ ব্যবহারে সম্মত হন। গোপনীয়তা নীতি
প্রত্যাখ্যান করুনগ্রহণ করুন